Gestion des non-conformités : structurer un processus efficace, de la détection à la clôture
Une pièce hors tolérance, un lot bloqué, une action lancée dans l’urgence… puis le même défaut revient quelques semaines plus tard. Cette situation tient rarement à l’absence de formulaire. Elle tient à une chaîne incomplète entre le constat, la correction, la recherche de la cause et la preuve que la solution fonctionne. Voici une méthode utilisable dans un atelier comme dans une activité de service, suivie d’un exemple de non-conformité traité jusqu’à sa clôture.
Commencer par qualifier précisément l’écart
Une non-conformité est la non-satisfaction d’une exigence. Cette exigence peut venir d’un client, d’une spécification, d’une procédure, d’un contrat ou d’un référentiel. La description doit donc rapprocher deux éléments : ce qui était attendu et ce qui a été observé. « Pièce mauvaise » ne suffit pas ; « diamètre mesuré à 20,08 mm pour un maximum spécifié à 20,05 mm » permet d’agir et de vérifier.
Notez la référence à l’exigence, le produit ou service concerné, la date, le lieu, le lot ou dossier, la méthode de mesure et la personne qui a constaté l’écart. Une photo peut aider. La première fiche peut rester courte : les décisions de confinement et l’analyse seront ajoutées ensuite. Un formulaire utilisable rapidement sur le terrain favorise un signalement proche des faits, mais aucun délai de saisie universel n’est imposé par la norme.
Majeure ou mineure en audit de certification
La classification « majeure » ou « mineure » concerne les constats d’audit de certification et relève d’ISO/IEC 17021-1. Elle ne figure pas comme classement obligatoire des défauts de produits dans ISO 9001. Une majeure affecte la capacité du système de management à atteindre ses résultats attendus ; une mineure ne produit pas cet effet au même niveau. Le nombre de pièces rebutées ne suffit donc pas à qualifier à lui seul la gravité d’un constat d’audit.
Avant une décision de certification, l’organisme doit avoir examiné, accepté et vérifié la correction et les actions correctives pour une majeure ; pour une mineure, il examine et accepte le plan de correction et d’action corrective. En interne, vous pouvez employer une autre grille de criticité, fondée sur l’impact client, le risque, l’étendue et la récurrence. Précisez simplement de quelle classification vous parlez.
Correction, action corrective et prévention
Le vocabulaire de référence est celui d’ISO 9000:2026. ISO 9001:2026 demande de réagir aux non-conformités, d’évaluer la nécessité d’agir sur leurs causes et de vérifier l’efficacité des actions correctives effectivement prises. Elle ne prescrit pas une fiche d’« action préventive » distincte pour chaque écart. Une mesure étendue à une autre ligne après découverte de la cause peut appartenir au périmètre de la même action corrective.
| Notion | Question à se poser | Exemple dans l’atelier |
| Correction | Que faire pour maîtriser l’écart constaté ? | Isoler le lot puis trier ou reprendre les pièces concernées. |
| Action corrective | Que modifier dans la cause du problème pour empêcher sa récidive ou son apparition ailleurs ? | Imposer et tracer la validation de la première pièce après tout changement d’outil sur les lignes concernées. |
| Action préventive | Quelle cause d’un problème encore non survenu peut-on supprimer ? | Avant une nouvelle matière première, qualifier le risque de variation dimensionnelle et prévoir un essai adapté. |
Le dossier Qualiblog sur la différence entre correction, action corrective et action préventive permet d’aller plus loin. Il cite des clauses d’une ancienne édition d’ISO 9001 : pour un article publié aujourd’hui, prenez comme références les éditions 2026 d’ISO 9000 et d’ISO 9001.
Les cinq étapes du traitement
1 Détecter et enregistrer
Formulez le fait sans attribuer la faute à quelqu’un. Identifiez le périmètre potentiellement touché, y compris les lots fabriqués depuis le dernier contrôle conforme, les produits déjà expédiés et les autres postes équipés de la même manière. Une fiche doit pouvoir être ouverte avec les faits disponibles, même si l’étendue reste à confirmer.
2 Contenir le risque et corriger
Bloquez les produits ou opérations concernés, protégez le client si nécessaire, puis décidez du sort des éléments non conformes : reprise, tri, rebut, dérogation autorisée ou autre traitement adapté. Gardez la trace des quantités, des emplacements, des personnes ayant décidé et des vérifications effectuées. La correction règle le cas détecté ; elle ne prouve pas encore que le processus ne produira plus le même écart.
3 Vérifier la cause avec des preuves
Choisissez l’outil selon la complexité. Les 5 Pourquoi aident à explorer une chaîne causale, le diagramme d’Ishikawa organise plusieurs familles de causes et la méthode 8D cadre une résolution collective plus ample. L’outil ne remplace jamais les données : comparez les relevés, les changements de réglage, les versions de documents, les entretiens et, si possible, un essai reproductible. Associez les personnes qui connaissent réellement l’opération.
Distinguez la cause de survenue du défaut et la cause de sa non-détection. Évitez la conclusion « erreur humaine » sans examiner l’instruction, l’équipement, la charge, le contrôle et l’organisation. Une cause peut être multiple ; la conclusion doit rester proportionnée aux faits établis.
4 Décider les actions et leur critère d’efficacité
Pour chaque action, désignez un pilote, une échéance et une preuve de réalisation. Définissez aussi avant le déploiement le résultat attendu et la manière de le vérifier. « Former les opérateurs » est une activité ; « valider la première pièce après chaque changement d’outil, avec zéro lancement sans mesure approuvée sur les dix prochains changements » décrit un contrôle observable.
Examinez les cas comparables : autre ligne, autre équipe, autre produit, autre site. La réponse n’est pas nécessairement une nouvelle procédure. Un réglage protégé, une étape de validation ou un contrôle mieux placé peut être plus robuste qu’une consigne supplémentaire.
5 Vérifier puis clôturer
La date de clôture dépend des occasions d’observer l’efficacité : trois lots, dix changements d’outil, deux cycles de prestation, ou une autre fenêtre pertinente. Une absence de récidive sur une période sans production ne démontre rien. Vérifiez l’application effective de la mesure, le résultat obtenu et les effets indésirables éventuels.
Si le défaut revient, rouvrez l’analyse ou réévaluez l’action. Conservez le raisonnement, les décisions, les résultats et la justification de clôture. Le guide de l’ISO 9001 Auditing Practices Group souligne l’intérêt de vérifier les preuves de mise en œuvre et d’efficacité ; il s’agit d’une aide à l’audit, pas d’une exigence supplémentaire.
Cas pratique un lot de 120 pièces hors tolérance
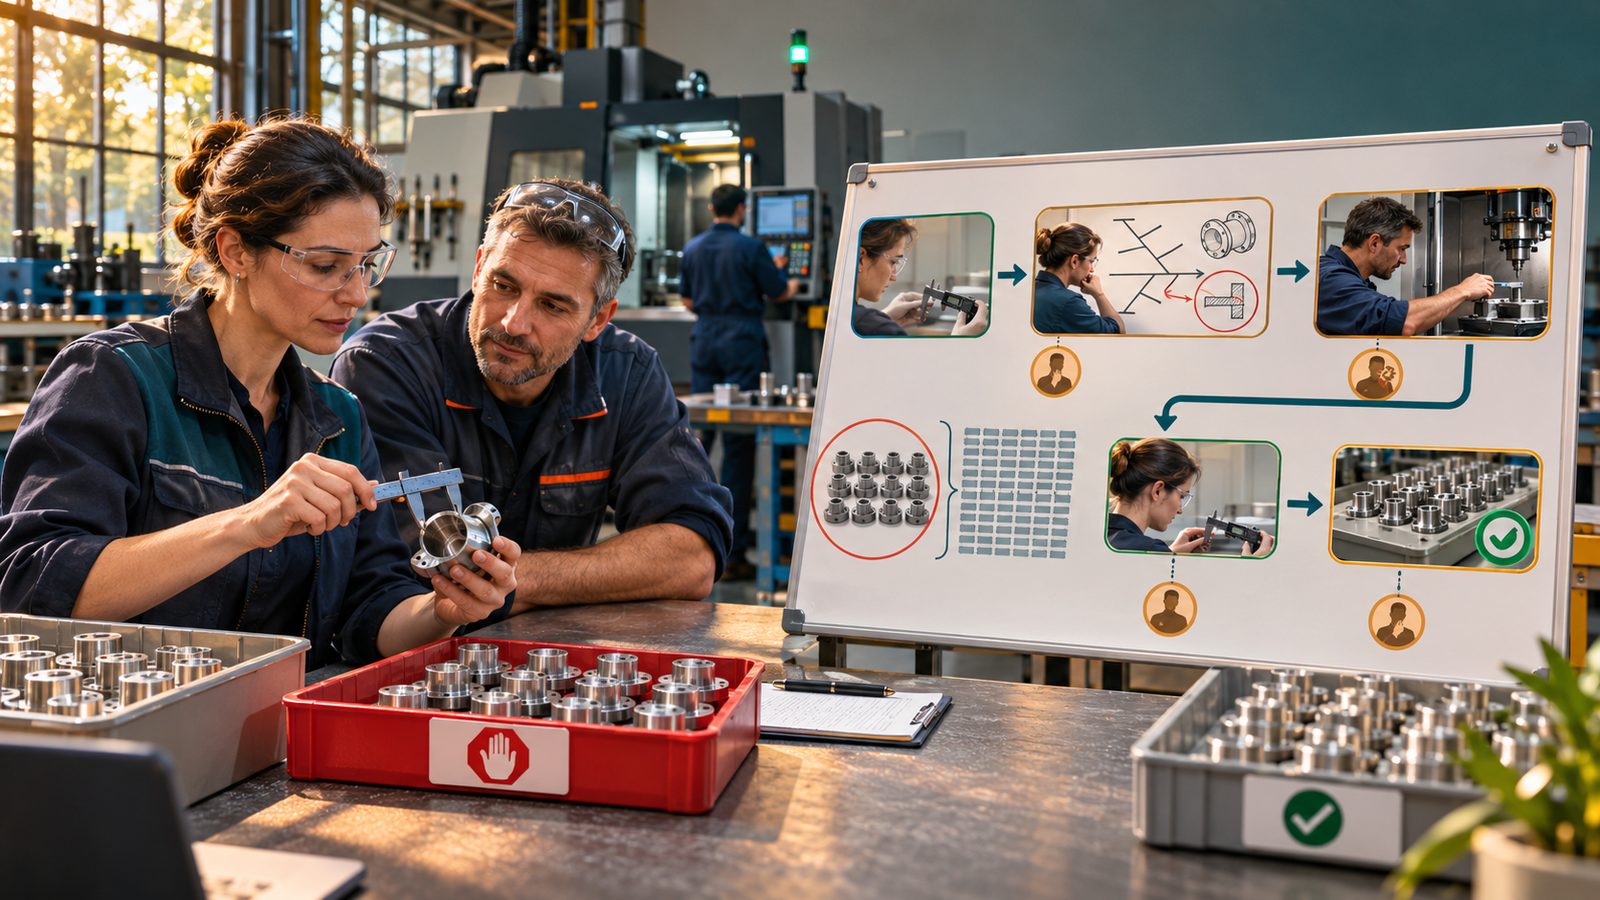
Une PME usine une bague dont le diamètre doit rester entre 19,95 et 20,05 mm. À 10 h 15, lors du contrôle de production, une pièce mesure 20,08 mm avec un moyen de mesure vérifié. Le dernier contrôle conforme remonte à 9 h. L’opérateur arrête la machine et place en attente les 120 pièces produites depuis ce contrôle. Il n’envoie pas le lot au client.
| Moment | Fait ou décision | Trace à conserver |
| Détection | Une pièce à 20,08 mm ; exigence maximale 20,05 mm. | Mesure, référence du plan, heure, machine, opérateur. |
| Confinement | 120 pièces isolées ; contrôle individuel réalisé. | Identification du lot, emplacement, feuille de tri. |
| Correction | 12 pièces hors tolérance écartées ; 108 conformes libérées après validation. | Quantités, résultats de contrôle et décision de libération. |
| Recherche de cause | Outil changé à 9 h 20 ; décalage du réglage confirmé ; première pièce non validée après le changement. | Journal machine, paramètres, essai après réglage, fiche de contrôle. |
| Action corrective | Modifier le circuit de changement d’outil : première pièce mesurée et approuvée avant reprise ; appliquer aux lignes comparables. | Instruction mise à jour, validation du pilote, enregistrements. |
| Efficacité | Sur dix changements d’outil et trois lots successifs, chaque première pièce est approuvée avant production et aucun écart de même cause n’est observé. | Échantillon des validations, mesures, analyse de tendance, décision de clôture. |
La vérification montre ici deux mécanismes distincts. Le mauvais réglage a produit des pièces hors tolérance ; l’absence de contrôle de première pièce a laissé tourner la machine jusqu’au contrôle horaire. Si l’équipe ne traite que le réglage, elle risque de découvrir trop tard le prochain défaut. Le pilote du processus valide la correction du lot, puis le responsable désigné clôture l’action après examen des dix changements et des trois lots. Ces nombres sont les critères choisis pour cet exemple, pas des seuils ISO.
Quand Excel suffit et quand il gêne le traitement
Un tableau partagé peut convenir à une petite organisation qui enregistre peu d’écarts et dont les responsables tiennent à jour les preuves. Posez-vous plutôt trois questions : chaque dossier a-t-il un identifiant unique ? Les actions en retard sont-elles visibles ? Peut-on retrouver les écarts de même cause, y compris sous des libellés différents ?
Si plusieurs sites, pilotes ou sources de signalement se croisent, la gestion devient plus difficile : versions concurrentes, liens perdus entre audit et réclamation, relances manuelles, décision de clôture non documentée. La transition vers un outil dédié se justifie lorsque ces difficultés sont constatées. Mesurez les délais de déclaration, la part d’actions sans preuve, les récidives et le temps de préparation d’un audit avant de choisir l’outil.
Ce qu’un logiciel de non-conformités doit réellement apporter
Le minimum utile est un formulaire adapté au terrain, un circuit de validation configurable, un lien vers les audits et réclamations, des responsabilités claires, des échéances suivies, des preuves rattachées et une recherche par cause, site, produit et période. La traçabilité doit conserver qui a décidé, sur quelle base et ce qui a été vérifié. Un tableau de bord n’a de valeur que si les catégories de données sont cohérentes.
Qualishare permet de paramétrer des formulaires, des workflows et des plans d’actions dans une logique no code. L’intérêt est de reproduire le circuit réellement pratiqué par l’organisation, puis de relier le signalement, les décisions, les preuves et la vérification d’efficacité. La qualité de l’analyse et la décision de clôture restent entre les mains des personnes compétentes.
FAQ Gestion des non-conformités
Quelle est la différence entre une non-conformité et une réclamation client ?
La réclamation est une expression d’insatisfaction émise par le client ; la non-conformité est un écart constaté par rapport à une exigence. Une réclamation révèle souvent une non-conformité, mais pas systématiquement. Les deux processus gagnent à être reliés, comme nous le détaillons dans notre article sur le traitement des réclamations clients.
Qui est responsable du traitement d’une non-conformité ?
Le pilotage global revient généralement au responsable qualité, mais le traitement appartient au processus concerné : c’est le responsable du secteur où l’écart s’est produit qui porte l’analyse et les actions. Le service QSE anime, il ne se substitue pas.
Faut-il ouvrir une action corrective pour chaque non-conformité ?
Il faut réagir à l’écart et évaluer la nécessité d’agir sur sa cause. Une correction peut suffire si l’analyse justifie qu’une action corrective supplémentaire n’est pas nécessaire. En audit de certification, les règles de traitement du constat émises par l’organisme s’appliquent également : une mineure demande notamment un plan de correction et d’action corrective examiné par l’organisme.
Combien de temps conserver les enregistrements de non-conformités ?
ISO 9001 demande de conserver les informations documentées pertinentes sur les non-conformités et les actions, sans donner une durée unique valable pour tous. Définissez une durée cohérente avec les exigences légales, sectorielles, contractuelles et les besoins de traçabilité de vos produits ou services. Gardez la règle retenue dans votre politique documentaire.